



Förstärkt PVC Drop Stitch för SUP
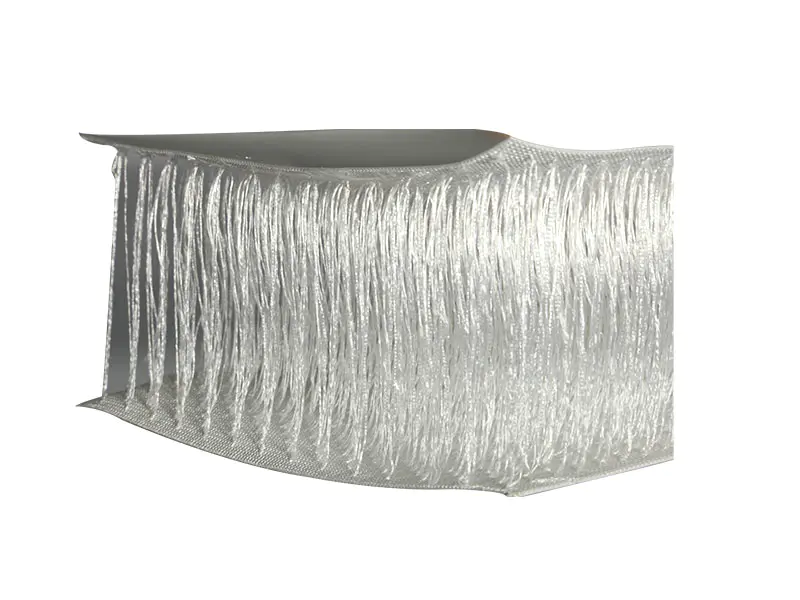
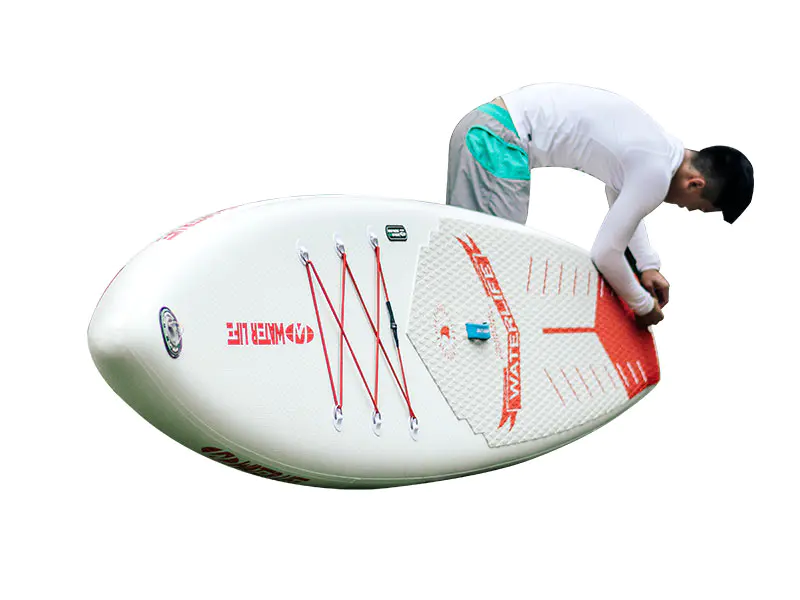
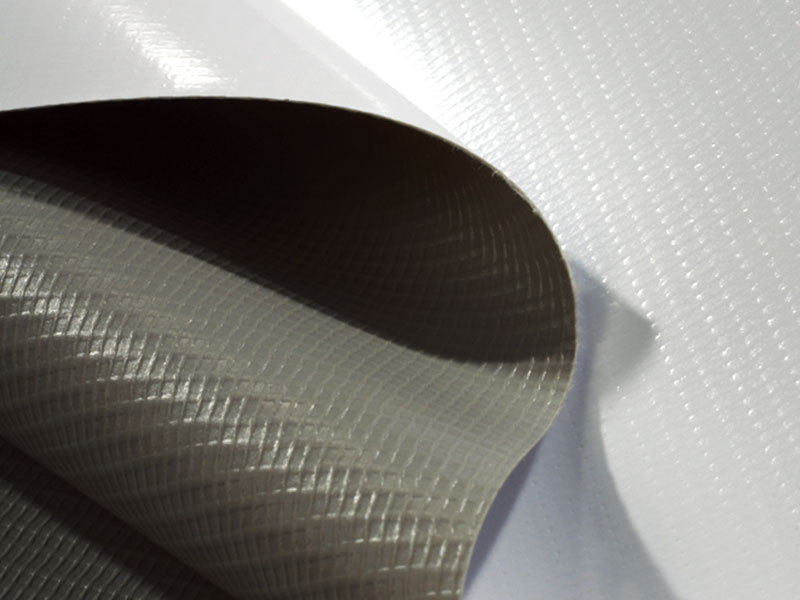
Förstärkt PVC Drop Stitch för SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Hur förstärkning ändrar dropstygns beteende
Materialparametrar
Vart tyget går i en SUP-montering
Däckpanel
Den översta droppstygnspanelen bildar ståytan. Förstärkning här kontrollerar däckets nedböjning och stöder EVA-drivkuddsbindningen.
Skrovpanel
Bottenpanelen använder samma förstärkta tyg. Beläggningsmassa på denna yta specificeras ofta i den övre delen av intervallet för att motstå nötning från strandutsläpp och kontakt med grunt vatten.
Rail Band
Sidräcket förbinder däck och skrov. Förstärkt PVC Drop Stitch för SUP är svetsad till PVC-belagd sidovägg, och skenbandets bredd definierar skivans tjocklek och kontur.
Nos- och svansförstärkning
Ytterligare lappar av samma tyg är svetsade vid nosen och svansen för att absorbera stötar och för att förankra ventil- och fenlådan.
Frågor om produktion och inköp
Vilket uppblåsningstryck ska den färdiga skivan testas vid?
Förstärkt PVC Drop Stitch för SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Hur påverkar armeringen den färdiga skivans vikt?
Förstärkt droppsöm lägger till 15 % till 25 % till panelvikten jämfört med standardsömmar av samma tjocklek. För en 10'6" bräda med en 120 mm kärna lägger de förstärkta däck- och skrovpanelerna vanligtvis 1,2 kg till 1,8 kg till den färdiga brädan. Tillverkare bör justera rälsbandets bredd eller tillbehörsupplägget för att kompensera där målbrädans vikt är fixerad enligt detaljhandelns specifikation.
Kan tyget svetsas med varmluft istället för HF?
Varmluftssvetsning används för rälsband och reparationslappar, men den primära sömmen från däck till skrov på förstärkta fallstygnpaneler sammanfogas normalt med högfrekvenssvetsning. Varmluftssvetsning av droppstygnpaneler kräver en dubbelsidig uppvärmningsprocess och noggrann temperaturkontroll för att undvika att den vertikala garnuppsättningen kollapsar vid sömlinjen. Skalstyrkan bör verifieras på en testkupong från varje produktionsparti.
Vad orsakar delaminering mellan beläggningen och garnuppsättningen?
Delaminering vid garnförankringspunkterna är resultatet av otillräcklig beläggningspenetrering i nätduken under tillverkningen eller från överhettning under svetsning. Förankringshållfastheten hos de vertikala garnerna bör verifieras med ett utdragningstest på ett 50 mm kvadratiskt prov. Värden under 250 N indikerar ett problem med beläggningsvidhäftning i det inkommande tyget, inte ett svetsproblem.
Lagring och bearbetning
- Förvara rullar med förstärkt PVC Drop Stitch för SUP i ett torrt utrymme vid 15°C till 25°C, liggande horisontellt på ett ställ med kärna. Stapla inte rullar mer än två höga, eftersom kompression skadar den vertikala garnuppsättningen.
- Låt rullarna nå verkstadstemperatur i 24 timmar innan de skärs. Tyg med kallstygn är mindre följsamt vid garnförankringspunkterna och kan spricka under skärning eller placering av panelen.
- Använd en vass roterande fräs eller CNC-skärbord. Inspektera varje klippkant för lösa eller dragna garn före svetsning; utskjutande garn stör konsolideringen av svetsfogen.
- Håll HF-svetselektroder och verktyg fria från PVC-rester. Ansamling av rester orsakar ojämn uppvärmning och lokal kollaps av droppstygnsstrukturen vid sömmen.
- Förvara färdiga brädor tömda och platt, eller delvis uppblåsta vid 5 psi, i ett skuggigt område borta från direkt solljus. Långvarig fulltryckslagring i varma miljöer påskyndar förlusten av mjukgörare vid de svetsade sömmarna.